
 Режим работы
Смазка подшипников: как выбрать, сколько закладывать и как часто менять
Типичная картина на производстве. Электродвигатель гудит, слесарь по графику берёт шприц и даёт «от души», чтобы наверняка. Через пару месяцев корпус подшипника горячий, из уплотнения ползёт смазка, а на обмотки попала грязь. Подшипник при этом был исправен. Его перекормили.
Разберём четыре вопроса: какую смазку брать, сколько её нужно, как часто обновлять и что будет, если что-то пошло не так.
Консистентная или жидкая: как выбирать
Пластичная смазка состоит из базового масла, загустителя и присадок. Загуститель работает как губка, а смазывает поверхности именно масло, которое понемногу из неё выделяется. Пока губка отдаёт масло, подшипник защищён. Когда масло выработано, смазка кончилась, как бы нормально она ни выглядела.
Большинство подшипников качения работает на консистентной смазке, и для этого есть причины. Она остаётся на месте, не течёт из вертикальных узлов, сама работает как дополнительное уплотнение и не требует маслосистем. Жидкое масло берут там, где смазка не справляется:
|
Консистентная |
Жидкая (масло) |
|
|
Скорость |
Средняя, до предела по n·dm |
Высокая и очень высокая |
|
Температура |
Ограничена загустителем и маслом |
Выше, плюс отвод тепла с потоком |
|
Отвод тепла |
Почти нет |
Есть (циркуляция, охлаждение) |
|
Защита от загрязнений |
Хорошая, смазка сама уплотняет |
Нужны уплотнения и фильтрация |
|
Обслуживание |
Периодическая добавка |
Контроль уровня, замена, фильтры |
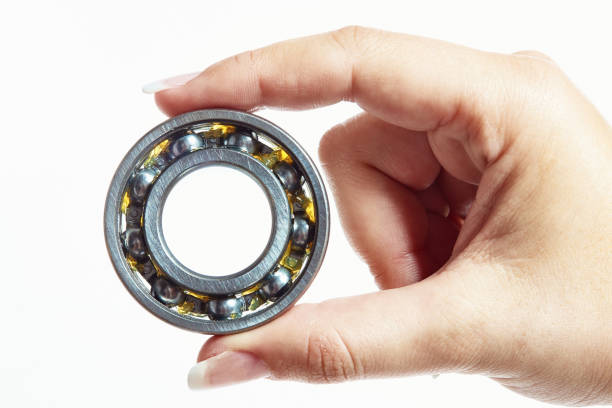
Для выбора удобен коэффициент n·dm: частота вращения (об/мин), умноженная на средний диаметр подшипника (мм). Как ориентир, для обычных шариковых подшипников пластичная смазка нормально работает примерно до 500 000 мм·об/мин. У сферических роликовых порог заметно ниже. Выше своего порога нужна либо специальная быстроходная смазка, либо масло. Точные значения смотрите в каталоге производителя подшипника.
Масло берут и тогда, когда узел уже смазывается маслом: например, подшипники в редукторе, где разбрызгивание всё равно работает. Ставить туда ещё и консистентную смазку смысла нет.
Если выбор сделан в пользу консистентной, дальше смотрим на два параметра.
Загуститель. Литиевый комплекс – универсальный вариант для большинства узлов, рабочий диапазон примерно от –30 до +130 °C. Полимочевина хорошо держится в электродвигателях, где важен долгий ресурс без обслуживания, и часто закладывается на заводе. Сульфонат кальция берут при воде и тяжёлых нагрузках.
Вязкость базового масла. Чем тяжелее нагрузка и ниже скорость, тем вязкость выше. Быстроходным узлам подходит масло с низкой вязкостью (порядка ISO VG 22–68), тихоходным и тяжело нагруженным – 220–460. Ошибка в любую сторону даёт либо разрыв плёнки, либо лишнее трение.
Сколько смазки закладывать
Здесь нужно различать два числа: начальную закладку и подпитку. Их часто путают.
Начальная закладка. Сам подшипник и полость корпуса обычно заполняют на 30–50 % свободного объёма. На высоких скоростях ближе к 30 %.
Свободный объём считают так: объём «оболочки» подшипника минус объём стали. Оболочка равна π/4 · B · (D² – d²), где D – наружный диаметр, d – внутренний, B – ширина. Объём стали получаем из массы подшипника по каталогу (плотность стали около 7,8 г/см³).
Пример для 6310 (d = 50, D = 110, B = 27 мм, масса около 1,05 кг). Оболочка: около 204 см³. Сталь: около 135 см³. Свободный объём: около 69 см³. При заполнении на 40 % и плотности смазки 0,9 г/см³ получается около 25 г.
Подпитка. Для добавки в работающий узел используют формулу SKF:
G = 0,005 · D · B (граммы), где D и B в миллиметрах.
Для нашего 6310 выходит 0,005 · 110 · 27 ≈ 15 г за один раз. Если смазка подаётся через отверстия в кольце, коэффициент меньше: 0,002 вместо 0,005.
Теперь про то, на чём спотыкаются чаще всего. Количество надо задавать в граммах, а не в ходах шприца. Обычный ручной шприц выдаёт от 1 до 2 г за ход, и разброс в два раза убивает всякую формулу. Купите шприц со счётчиком или отвешивайте порции заранее.
И второе: при подпитке открывайте выпускное отверстие или снимайте пробку. Старой смазке нужно куда-то выходить. Если ей некуда деться, новая порция просто увеличит давление в корпусе.
Периодичность: от чего зависит
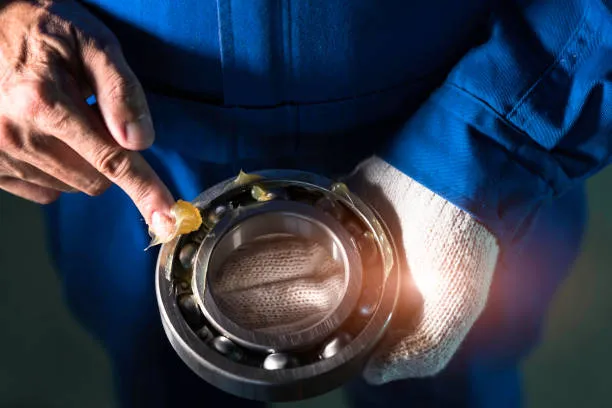
Универсального «раз в месяц» не существует. Один и тот же подшипник при 3600 об/мин в чистом прохладном цеху и при 1800 об/мин в горячей пыльной печи потребует смазки с разницей в разы.
Расчёт строится в два шага. Сначала берут базовый интервал по типу подшипника и n·dm (диаграммы SKF, Schaeffler/FAG). Потом умножают его на поправки:
- Температура. На каждые 10–15 °C выше 70 °C интервал сокращают примерно вдвое.
- Загрязнение. Пыль, влага, абразив уменьшают интервал в 2 раза и больше.
- Нагрузка и вибрация. Тяжёлые режимы сокращают интервал.
- Вертикальный вал. Смазка стекает, и интервал сокращают примерно вдвое.
Пример из практики расчёта. Базовый интервал 8000 часов, температура 90 °C, умеренная пыль: 8000 · 0,4 · 0,5 = 1600 часов. При круглосуточной работе это около 73 дней. Не 30, как «по привычке», и не 180, как «по графику предшественника».
Тип подшипника тоже влияет сильно. На одном и том же конвейере шариковые подшипники по расчёту просили смазку раз в 110 дней, а сферические роликовые в тех же условиях – раз в 22 дня. Смазывали обоих раз в квартал, и вторым это было равно голоданию.
Закрытые подшипники с обозначениями 2RS и 2Z смазку не принимают. Она заложена на весь срок службы, а ресурс зависит от температуры. Вскрывать их и добавлять смазку не стоит: вы нарушите защиту от загрязнения, а нужную дозу всё равно не угадаете.
Календарь остаётся только отправной точкой. Реальную картину дают температура корпуса, вибрация, ультразвук и состояние смазки, которая выходит при подпитке. Потемнела, загустела, в ней стружка? Интервал надо сокращать.
Совместимость смазок
Смазки нельзя смешивать «по цвету и консистенции». Разные загустители при контакте могут менять структуру: смазка размягчается, вытекает или, наоборот, твердеет.
Общая картина для основных загустителей такая (это ориентир, а не гарантия):
|
Пара |
Обычно |
|
Литий и литиевый комплекс |
Совместимы |
|
Литий и полимочевина |
Чаще всего несовместимы, смесь размягчается |
|
Литий и сульфонат кальция |
Сомнительно, лучше не смешивать |
|
Литий и алюминиевый комплекс, бентонит |
Несовместимы |
Вторая часть вопроса – базовое масло. Минеральное и ПАО (синтетика на полиальфаолефинах) обычно ладят. Полигликоли (PAG) с минеральными маслами и ПАО не совместимы. Силиконовые и перфторполиэфирные (PFPE) смазки не смешивают вообще ни с чем.
Отдельный практический момент. Многие электродвигатели приходят с завода на полимочевине. Если добавлять туда обычную литиевую смазку «потому что она под рукой», результат можно прогнозировать: смазка размягчается, вытекает, подшипник греется.
Как менять тип смазки правильно:
- Проверить совместимость по данным производителей смазок, а при сомнении – лабораторным тестом (ASTM D6185).
- Если данных нет, старую смазку удаляют полностью: разборка, промывка, сушка.
- После смены первые подпитки делают чаще обычного, пока остатки старой смазки не вымоются.
- Маркируют шприцы: одна смазка – один шприц.
Смену типа смазки должен утверждать технолог или механик, а не слесарь на смене. Это решение по узлу, и его надо фиксировать в документации.
Последствия: и мало, и много плохо
Недостаток. Плёнка рвётся, контакт идёт в режиме граничного трения. Сначала растёт износ, потом появляется усталостное выкрашивание дорожек. Температура ползёт вверх медленно, а вибрация растёт резко, когда повреждение уже случилось. На разобранном подшипнике видны потемневшие дорожки и следы перегрева.
Избыток. Ошибка, которую делают чаще. Тела качения взбивают лишнюю смазку, она греется, базовое масло выделяется быстрее, загуститель твердеет. Дальше по цепочке: перегрев, ускоренная деградация, выдавливание смазки через уплотнения, в электродвигателях – попадание на обмотки и пыль, налипшая на липкую поверхность.
Одна тонкость, которая сбивает с толку при диагностике. Сразу после добавки температура подшипника обычно подскакивает, потом снижается по мере выхода излишков. Если измерять температуру сразу после смазки и делать выводы, легко ошибиться. Ждите, пока режим стабилизируется.
Типичные ошибки, которые дают эти последствия:
- считают ходы шприца, а не граммы;
- смазывают с закрытой дренажной пробкой;
- не протирают пресс-масленку перед подачей, и грязь идёт внутрь вместе со смазкой;
- используют одну смазку на всё, что есть в цеху;
- вскрывают и «догоняют» закрытые подшипники;
- смазывают по календарю, не глядя на температуру и нагрузку;
- хранят открытые банки без крышки, и смазка забирает пыль.
Что делать на практике
Три шага, с которых можно начать завтра. Составьте карту смазки: по каждому узлу тип подшипника, марка смазки, доза в граммах, интервал. Замените счёт ходов шприца на взвешенные порции. И проверьте, нет ли на предприятии узлов, где смешиваются разные смазки: там обычно и прячется половина «загадочных» отказов.
Если нужно подобрать подшипник или корпусной узел под конкретные условия, а вместе с ним смазку, уплотнения и очистители, у «Ладога Ру» есть для этого каталог. Пришлите нам обороты, температуру, нагрузку и среду, в которой работает узел, и менеджеры подскажут варианты: +375 29 171 00 05, info@ladogaru.by.
